Pás kalící pece, který selže po šesti měsících místo očekávaných dvou let, je zřídka náhodná událost. Zastávky linky, horké díly naskládané do přepravních zásobníků a přepracování vytažené z chladící nádrže, to vše ukazuje na stejnou základní příčinu: pás byl zvolen spíše pro obal pece než pro díly, zatížení a tepelný cyklus, který musí nést. Získejte ten zápas hned na začátku a pás může běžet roky s předvídatelnou údržbou. Nechte to špatně a žádná pečlivá operace to nezachrání.
Jaký pás kalící pece musí přežít každou směnu
Kontinuální vytvrzovací pec pohybuje díly přes pevnou sekvenci: nakládací zóna, zóna austenitizačního ohřevu, kalení, praní a temperování. Ložiskové kroužky, spojovací prvky, pružiny a standardní díly obvykle dosahují teploty topné zóny mezi 800 a 950 stupni Celsia, v závislosti na jakosti oceli a tloušťce profilu. Pás je jedinou součástí, která projíždí celý cyklus. Zahřeje se, ponoří do oleje, vody nebo polymeru, rychle se ochladí a poté znovu zahřeje.
Tento opakovaný tepelný šok odděluje kalicí pásy od pásů používaných při žíhání nebo sušení. Rychlé ochlazení smršťuje povrch drátu rychleji než jádro, vytváří cyklické napětí, které materiál postupně deformuje. Současně pás nese hustou zátěž malých dílů, které musí zůstat stabilní skrz zhášecí zónu, zatímco kalení volně odtéká přes síťovinu. Důležitá je také rychlost pásu, protože řídí dobu namáčení v tepelné zóně a dobu ponoření do kalení. Pás navržený pro linku lehkého žíhání jen zřídka přežije tuto kombinaci teplotního výkyvu, mechanického zatížení a vystavení kalení.
Materiál drátu, vazba a konstrukce hran nastavují výkonnostní strop
Tři strukturální rozhodnutí určují, jak dlouho kalicí pás vydrží: slitina, vzor vazby a design hrany. Žáruvzdorné nerezové oceli s vyšším obsahem chrómu a niklu odolávají oxidaci při teplotách tepelných zón a lépe se zotavují po rychlém ochlazení. Průměr drátu řídí pevnost i tepelnou hmotnost. Tlustší drát přenáší větší zatížení a odolává deformaci, ale také absorbuje více tepla a může rušit zahřívání a kalení částí přímo nad ním. Správná velikost drátu vyvažuje pevnost pásu a efektivitu procesu.
Vzor vazby ovlivňuje podporu zatížení a tok quenchant. Hustý, hladký povrch zabraňuje propadnutí nebo zaklínění malých částí mezi otvory, zatímco otevřenější struktura umožňuje rychlému úniku oleje a vody. Složené vazby a zesílené spirálové konstrukce dodávají stabilitu širokým pásům nesoucím nerovnoměrné zatížení. Konstrukce hran si zaslouží zvláštní pozornost, protože hrany jsou místem, kde se poprvé objevují únavové trhliny. Vyztužený nebo svařovaný okraj odolává tahovým a sledovacím silám, které postupně roztrhnou jednoduchý okraj.
Dodavatelé uvádějí tyto možnosti různě, takže praktickou otázkou není, který pás má nejsilnější drát, ale která kombinace slitiny, vazby a hrany odpovídá provozním podmínkám konkrétní kalicí linky.
Před porovnáním cen přizpůsobte konstrukci pásu pracovnímu zatížení
Ceny pásů lze snadno porovnat; provozní náklady nejsou. Nejlevnější pás pro danou šířku pece může být nejdražší, když to znamená výměnu pásu dvakrát tak často nebo ztrátu dílů v kalicí nádrži. Nejprve propracujte parametry procesu a poté jim přizpůsobte konstrukci pásu.
- Potvrďte maximální hmotnost dílu a hustotu zatížení v kilogramech na metr čtvereční.
- Identifikujte teplotu topné zóny, dobu namáčení a kalící médium, včetně toho, zda je atmosféra pece ochranná nebo oxidační.
- Zkontrolujte otvor síťky proti nejmenší části, aby části nemohly propadnout ani se do otvorů nezaklínit.
- Ověřte uspořádání pohonu a navíjení, protože napětí hran se mění s průměrem bubnu a vyrovnáním stopy.
- Zeptejte se výrobce řemenu, jakou životnost očekávají za těchto přesných podmínek.
Různé rodiny obrobků vedou k velmi odlišným konstrukcím řemenů, a to je místo, kde dodavatel se zkušenostmi s procesem získává svou hodnotu. Například linie spojovacích prvků obvykle potřebují hustou a stabilní nosnou plochu pro smíšená zatížení šroubů, matic a podložek, a proto mnoho obchodů provozuje účelové upevňovací pás zhášecí pece . Výrobci ložisek se potýkají s těžkými, těsně zabalenými zátěžemi a těžkými tepelnými cykly, takže a ložiskový pás kalící pece se silnějším drátem a zesílenými okraji je obvykle bezpečnější výchozí bod. Výrobci pružin si poradí s malými, snadno zamotanými díly, které vyžadují těsné otvory a hladký povrch síťový pás pece na zhášení pružin přirozená první volba.
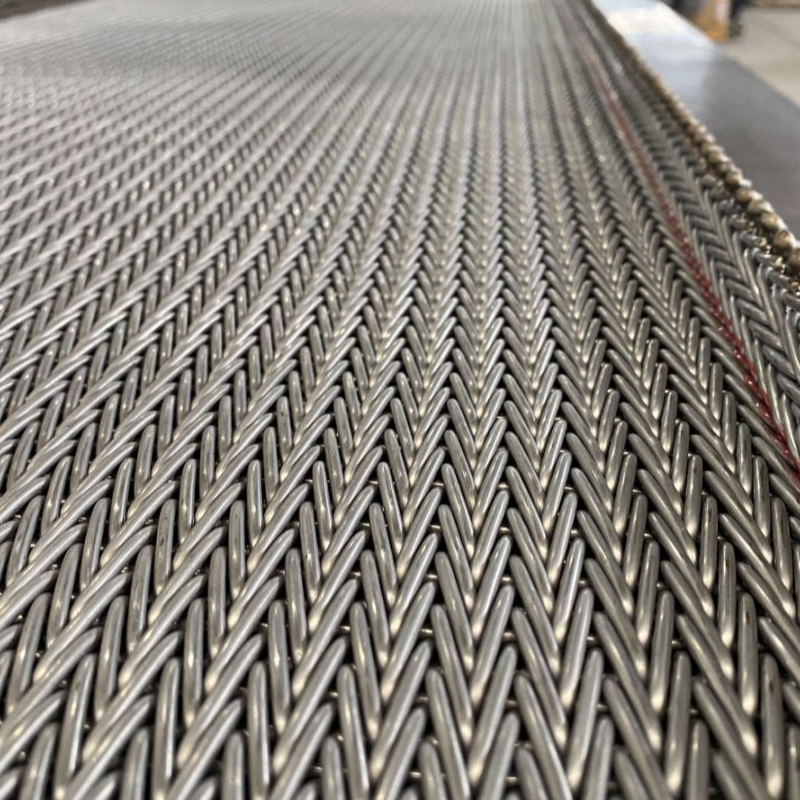 Velkoobchod Dodavatelé pletivových pásů pro hašení pružin, továrna - Yangzhou Yafei Yangzhou Yafei Machinery Manufacturing Co., Ltd je Čína velkoobchodní dodavatelé a továrna na pružinové kalící pece z pletiva, podrobnosti: ... Zobrazit produkt →
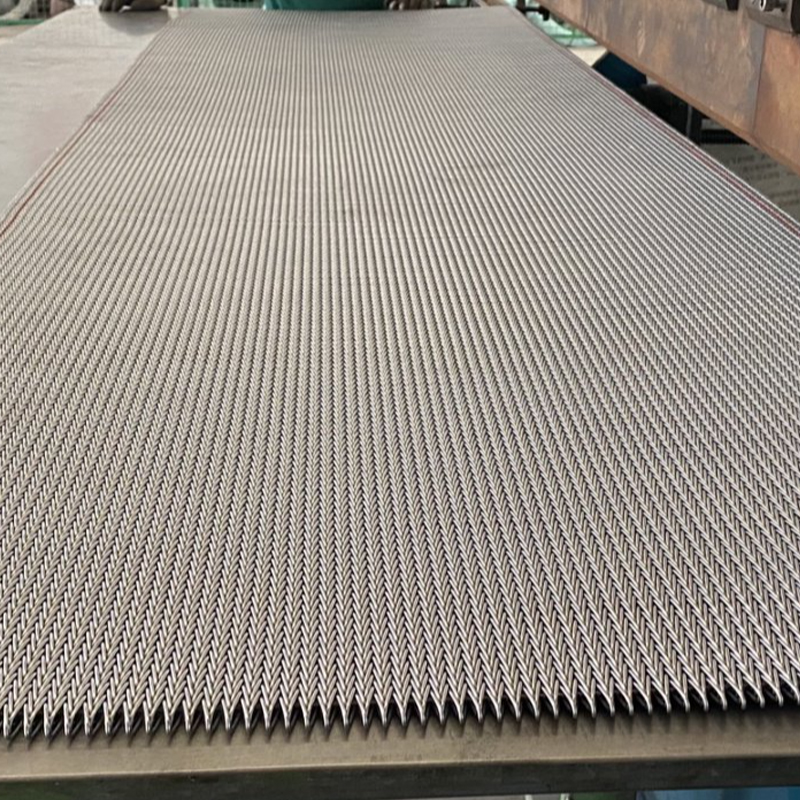 Velkoobchod Dodavatelé pletivového pásu pro kalicí pece, továrna - Yangzhou Yafe Yangzhou Yafei Machinery Manufacturing Co., Ltd je Čína velkoobchodní dodavatelé a továrna na výrobu ložisek kalících pecních pásů, podrobnosti:... Zobrazit produkt →
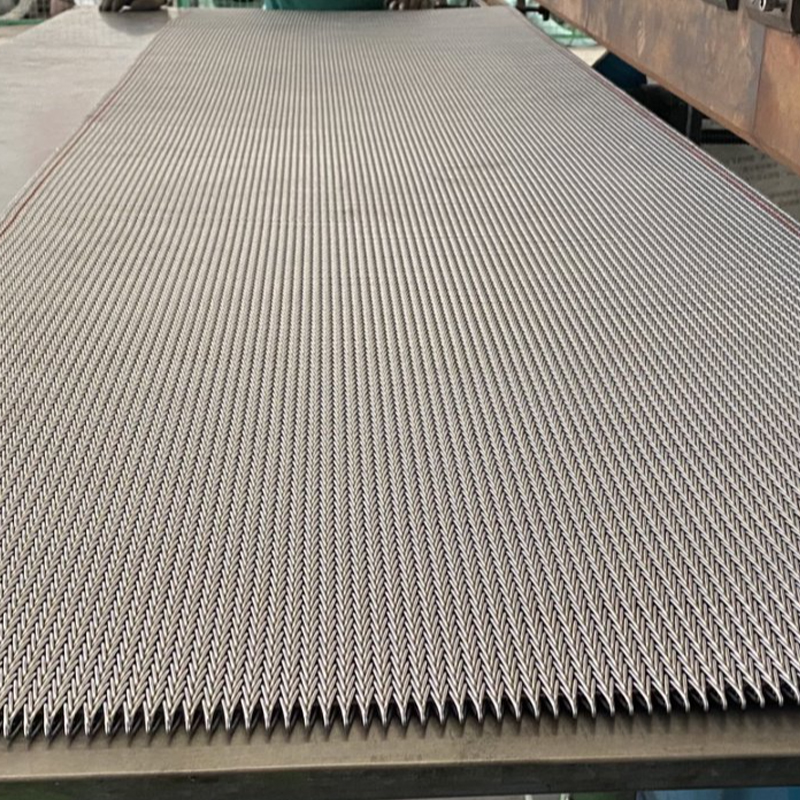 Velkoobchod Dodavatelé síťových pásů pro kalicí pece, továrna - Yangzhou Yaf Yangzhou Yafei Machinery Manufacturing Co., Ltd je Čína velkoobchodní dodavatelé a továrna na zhášení upevňovacích pásů do pece, podrobnosti: Th... Zobrazit produkt →
Pro širší pohled na to, jak konstrukce pásu mapuje různé tepelné procesy, viz naše přehled aplikací tepelného zpracování , která porovnává hlavní typy pecí a jejich požadavky na pás.
Běžné způsoby selhání a jak jim předcházet
Většina selhání síťových pásů se řídí několika rozpoznatelnými vzory. Včasná identifikace vzoru odděluje vadu řemenu od provozního problému a zabraňuje opakování stejné poruchy na náhradním řemenu.
Běžné režimy selhání řemenu kalící pece a provozní faktory, které je řídí. | Režim selhání | Typická příčina | Praktická prevence |
| Praskání hran nebo zlomené spirálky | Tepelná únava kombinovaná se sledováním nesouososti | Kontrolujte sledování každý týden; použijte zesílený design okraje |
| Prodloužení a natažení pásu | Přetížení nebo tečení při trvale vysoké teplotě | Snížit hustotu zatížení; vyberte drát z vyšší slitiny |
| Síť ucpaná nečistotami nebo vodním kamenem | Během cyklu se shromažďují úlomky a oxidové usazeniny | Naplánujte si pravidelný úklid; upravte otevření sítě, pokud se díly klínují |
| Problémy se sledováním a opotřebení hran | Nesouosost hnacího bubnu nebo nerovnoměrné napnutí | Měsíčně kontrolujte bubny, korunkové válečky a napínací napětí |
Když pás vykazuje postupující trhliny na hraně, jeho výměna před úplným přerušením je obvykle levnější než oprava vnitřků pece nebo vytahování částí z kalení. Zaznamenejte také vzor selhání. Pás, který selže na stejném místě dvakrát, vám říká něco o vyrovnání pece nebo vzoru plnění, nejen o pásu.
Postupy údržby, které přidávají roky kalícímu pásu
Rutinní kontrola se rychle vyplatí. Týdenní vizuální kontrola povrchu pásu zachycuje přetržené dráty a deformované spirály, dokud jsou stále lokálními problémy. Měsíční kontrola vyrovnání bubnu, napnutí navíječe a sledování pásu zachycuje mechanické problémy, které přecházejí v únavu hran. Po procesech kalení, které zanechávají těžké zbytky oleje nebo uhlíkové usazeniny, pravidelný cyklus vypalování nebo čištění udržuje síto otevřenou a udržuje konzistentní tok kalení.
Uchovávejte jednoduchý záznam o úpravách napětí, korekcích sledování a jakémkoli neobvyklém hluku z pohonu pece. Tato pozorování ukazují rozvíjející se problémy předtím, než zastaví linku. Po instalaci nebo jakékoli větší opravě nechte řemen běžet pod zatížením po celou směnu, než obnovíte normální výkon, protože k většině předčasných poruch dochází během prvních hodin provozu, kdy se napětí a vedení stále usazují. Podrobný kontrolní seznam, který seřadí rozhodovací faktory podle důležitosti, naleznete v našem průvodci na jak vybrat správný síťový pás pro tepelnou úpravu .
V praxi je pás, který běží roky bez problémů, ten, který odpovídá skutečnému procesu: skutečné hmotnosti dílů, skutečné teploty, skutečné chování při kalení. Definujte cyklus, změřte zatížení a uveďte tato čísla dodavateli síťovaného pásu. Krátký čas strávený potvrzením těchto podrobností stojí mnohem méně než nouzová výměna uprostřed výrobního týdne.


