Souvislá pájecí linka se zastaví, protože síťový pás se posunul na jednu stranu, okrajové dráty jsou přerušené a části z nerezové oceli seskupené na pásu již nejsou vyrovnány. Pro týmy údržby je to známý scénář: samotná pec běží správně, ale pás se stal úzkým hrdlem.
Výběr sítového pásu pájecí pece není jen o nalezení něčeho, co se hodí k otvoru pece. Pás musí zvládnout teplotu pájení, přežít atmosféru pece, unést díly bez zkreslení a sledovat přímou stopu po celé týdny nepřetržitého provozu. Stručně řečeno, začněte slitinou, pak konstrukcí výpletu a nakonec fyzikálními měřeními.
Co dělá síťovaný pás pájecí pece
V kontinuální pájecí peci je síťový pás dopravním systémem, který pohybuje díly přes předehřívací zónu, vysokoteplotní pájecí zónu a chladící zónu. Působí také jako tepelná hmota a nosná plocha. Pokud se řemen vychyluje, části se mohou posunout a připájet k sobě; pokud pás vibruje, malé součásti mohou propadnout otvory v síti.
Povinnost se liší podle procesu:
- Pájení hliníku typicky běží při 590-620 °C v dusíkové atmosféře s nekorozivním tokem. Řemen musí odolat zbytkům tavidla a zůstat dostatečně pružný, aby se mohl pohybovat kolem malých kladek.
- Pájení mědí probíhá při 1090-1150°C v redukční atmosféře. Pás si musí udržet svou pevnost blízkou teplotě likvidu mědi a přežít opakované tepelné cykly.
- Niklové pájení nerezové oceli běží při 1000-1120 °C, často ve vodíku nebo vakuu. Pás musí být rozměrově stálý při vysoké teplotě a zamezit kontaminaci dílů.
Výběr slitiny: Teplota a atmosféra jsou na prvním místě
Nesprávná slitina je nejčastějším důvodem předčasného selhání řemenu. Pokud se pás při provozní teplotě teče, praská nebo oxiduje, žádný návrh vazby to nezachrání. Jako výchozí bod použijte nejvyšší stálou provozní teplotu pece, nikoli nominální nastavenou hodnotu, protože překmit zóny a zatížení částí mohou zvýšit teplotu pásu.
Společné skupiny slitin sítového pásu pro provoz pájecích pecí. | Skupina slitin | Typický teplotní limit | Nejlépe se hodí pro | Hlavní omezení |
| 304 nerezová ocel | ~650 °C | Lehké pájení hliníkem | Špatná odolnost proti oxidaci nad 700 °C |
| Nerezová ocel 310S | ~1050 °C | Pájení mědí in reducing gas | Omezená pevnost při tečení při špičkovém zatížení |
| 314 nerezová ocel | ~1100 °C | Pájení mědí and light stainless parts | Vysoký obsah křemíku může ovlivnit opravu svaru |
| 330 nerezová ocel | ~1150 °C | Dlouhé, těžké pájení mědí nebo niklem | Vyšší cena a obtížnější tvarování |
| Slitina nikl-chrom-železo | ~1200 °C | Vysokoteplotní niklové pájení, korozivní tavidla | Nejdražší varianta |
Pro pájení mědí v pásové peci se síťkou volí mnoho obchodů jakost 310S nebo 314, protože nabízí dobrou rovnováhu mezi odolností proti oxidaci a cenou. U pájení hliníku může fluoridové tavidlo korodovat slitiny bohaté na chrom, takže řemen s vyšším obsahem niklu nebo s povrchovou úpravou je často bezpečnější investicí. Pokud jsou vašimi součástmi výměníky tepla z nerezové oceli nebo lékařské komponenty, poskytuje vysokoteplotní slitina niklu stabilitu potřebnou pro opakovatelnou kvalitu spoje.
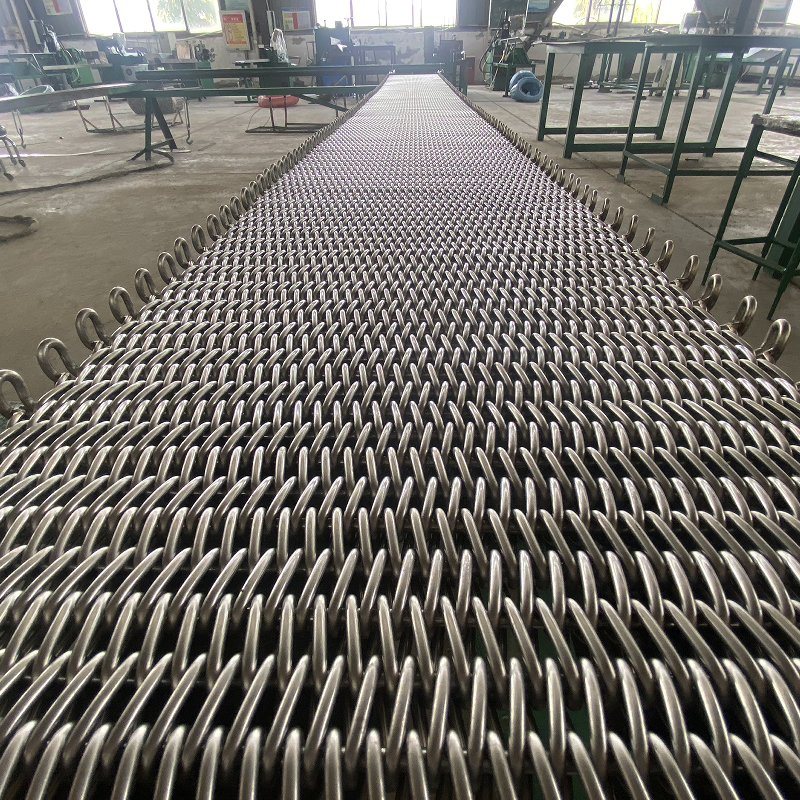 Dopravní pás pro měděnou pájecí pec s volitelnými slitinami Tento pás je vybrán pro pájení mědí v pecích se síťovými pásy, vyvažuje odolnost proti oxidaci a náklady. Volba vazby ovlivňuje životnost, takže je relevantní pro hliníkové nebo nerezové aplikace. Zobrazit produkt →
Konstrukce tkaní a okrajů: Co udržuje pás plochý
Jakmile je rozhodnuto o rodině slitiny, vazba určuje, jak se pás chová při zatížení. U pájecích pecí se běžné možnosti vzhledově tolik neliší, ale mají velmi rozdílnou životnost.
- Vyvážená vazba používá jednu levou a jednu pravotočivou spirálu na rozteč. Je plochý, přiměřeně stabilní a vhodný pro malé díly s mírným zatížením.
- Dvojitě vyvážená vazba používá dvě levé a dvě pravé spirály na rozteč. Je pevnější, méně náchylný ke zkreslení a často se specifikuje, když jsou díly těžké nebo je pec široká.
- Řetízková vazba je pružnější a snadněji se pohybuje kolem bubnů o malém průměru, ale má tendenci se více natahovat a není ideální pro dlouhé, horké zóny pece.
Okraj je stejně důležitý. Mnoho předčasných poruch začíná na okraji, protože vnější spirálové dráty nemají žádnou podporu. Zesílené hrany, jako je hrana ve tvaru A s řetězovými destičkami nebo drátěná výztuha ve tvaru U, udržují řemen rovný a snižují praskání hran. Pokud vidíte, že se pás napíná uprostřed nebo se vlní na boku, je třeba nejprve zkontrolovat provedení okrajů.
Hliníkové pájecí pásy potřebují zejména stabilní okraj, protože součástí jsou často tenká hliníková žebra, která se zachytí o jakýkoli vyčnívající drát. Zesílený okraj také napomáhá tomu, aby se pás rozšiřoval bez nadměrného prověšování.
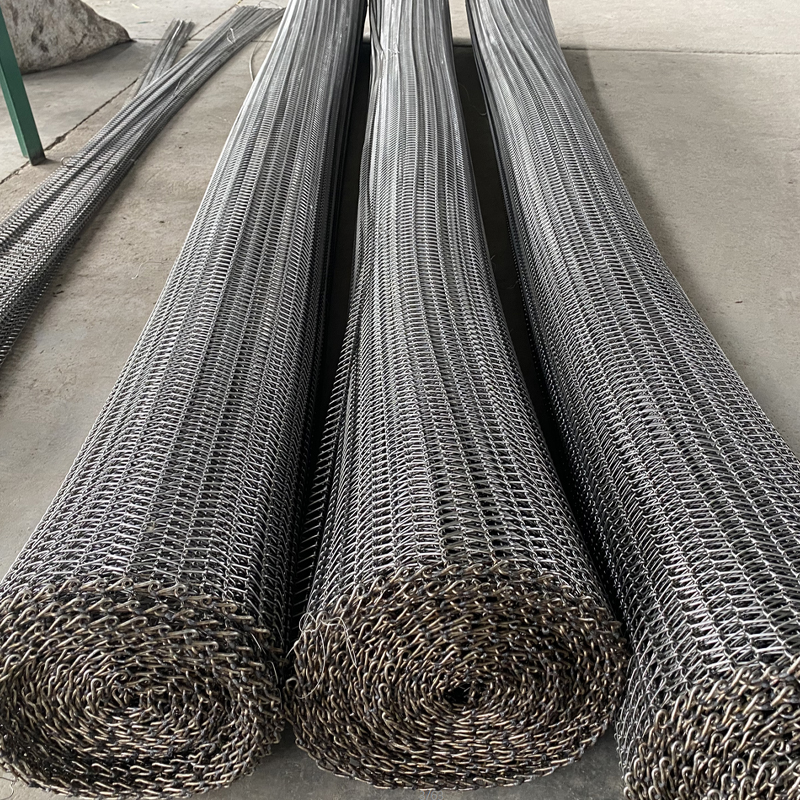 Síťový pás pájecí pece se zesíleným okrajem Tento pás řeší předčasné selhání způsobené tepelným, chemickým a mechanickým namáháním. Pro tenká hliníková žebra a široký provoz je nezbytná stabilní hrana, která snižuje průhyb a prodlužuje životnost. Zobrazit produkt →
Proč pájecí řemeny brzy selžou
Většina síťových pásů pájecích pecí se neopotřebuje náhle; selhávají po kombinaci tepelného, chemického a mechanického namáhání. Včasné rozpoznání příznaků může ušetřit týdny prostojů.
- Tepelná únava: Opakované zahřívání a ochlazování vytváří vnitřní pnutí. Praskliny se obvykle objevují poblíž okraje nebo v místech, kde se spirálové dráty kříží.
- Terénní prodloužení: Při vysoké teplotě se kov při zatížení pomalu natahuje. Pokud se pás prodlouží, než se může přizpůsobit navíjení pece, bude se prověšovat a špatně sledovat.
- Koroze tavidla: Hliníkové pájecí tavidlo zanechává zbytky, které napadají nerezovou ocel. Pokud není pás vyčištěn nebo nejsou použity vysokoteplotní materiály, začíná důlková korekce v místech křížení drátů.
- Mechanické poškození: Zaseknutý díl, spadlá paleta nebo hrubé zatížení může ohnout dráty a vytvořit slabé místo, které se šíří pásem.
- Nesouosost: Opotřebovaná řetězová kola, nerovný povrch bubnu nebo nerovnoměrné napětí tlačí pás proti bočním kolejnicím pece a ničí okraj.
Stojí za to si prohlédnout podrobný návod, jak pás interaguje s teplotou pece a atmosférou; mechanismy selhání jsou často viditelné v opotřebovaném řemenu před zastavením výroby.
Kontrolní seznam nákupu: Co změřit, než objednáte
Když je potřeba náhradní pás, dodavatel bude požadovat více než jen značku a model pece. Pece byly upraveny, řemenice byly změněny a boční kolejnice jsou svařeny v různých polohách. Proveďte tato měření, abyste se vyhnuli tomu, že pás je blízko, ale není správný.
Klíčové rozměry a specifikace pro náhradní síťový pás pájecí pece. | Parametr | Co zkontrolovat | Typické jednotky |
| Šířka pásu | Vnější hrana k vnější hraně, mínus vůle pro boční desky | mm |
| Rozteč síťoviny | Vzdálenost mezi středy spirál po délce pásu | mm |
| Průměr drátu | Měrka drátu použitá ve spirálách | mm |
| Délka opasku | Měřeno kolem dráhy pece s nabíráním ve střední poloze | m |
| Okrajová úprava | Hladká, svařovaná, výztuž ve tvaru A, výztuha ve tvaru U | Typ |
| Typ kloubu | Krimpovaný, svařovaný nebo spirálový konektor | Typ |
| Provozní teplota | Nejvyšší zaznamenaná teplota zóny, nikoli nastavená hodnota | °C |
| Atmosféra | Vzduch, dusík, vodík nebo vakuum se zbytkem tavidla | Popis |
Jakmile jsou data kompletní, výrobce může potvrdit správný materiál a vazbu. Vysvětlete, jaké díly se pájejí; pás, který funguje pro hliníkové radiátory, nemusí být stejný jako pás pro jádra výměníků z nerezové oceli. Tvar součásti a vzor zatížení mění požadovaný průměr drátu a rozteč. Pro komplexní zatížení je obvykle bezpečnější pájecí pás z nerezové oceli s hustou sítí a zesíleným okrajem.
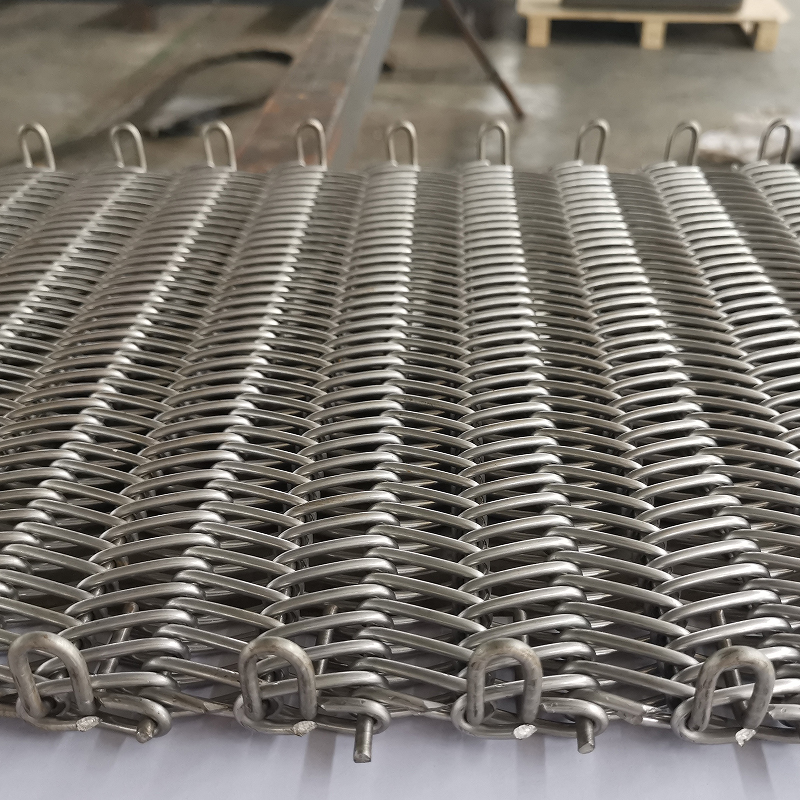 Síťový řemen pro jádro pájecí pece výměníku tepla Tento pás, navržený pro komplexní zatížení, jako jsou hliníkové radiátory nebo jádra z nerezové oceli, vyžaduje hustou síťovinu a zesílené okraje. Přizpůsobení slitiny a výpletu provozním podmínkám zajišťuje delší životnost. Zobrazit produkt →
Závěrečná myšlenka
Síťový pás pájecí pece je dlouhodobá investice. Pokud je slitina přizpůsobena teplotě pece a atmosféře, vazba je přizpůsobena dílům a měření jsou převzata ze skutečného pláště pece, pás vydrží déle než běžná náhrada. Udělejte si čas na zdokumentování provozních podmínek a vyberte si řemen určený pro tuto konkrétní službu.
Potřebujete pomoci s vaší pájecí linkou? Začněte s jasným pohledem na vaše procesní podmínky a poté porovnejte kandidátní řemeny se stejným kontrolním seznamem používaným v aplikacích průmyslového pájení.


